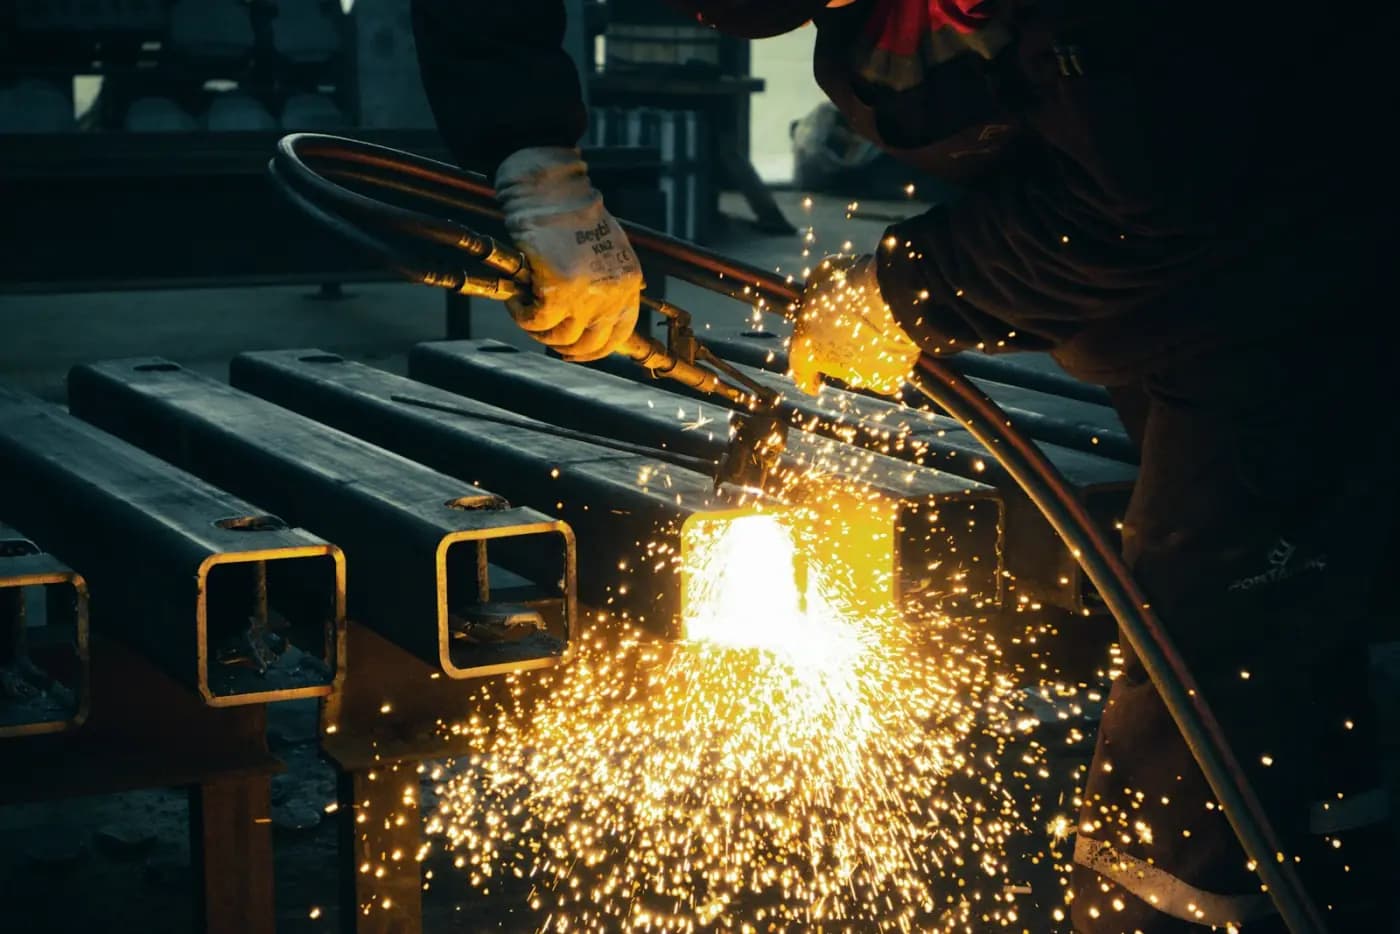
Defectos de soldadura, superficie y dimensión: cómo detectarlos en línea
Por qué la metalurgia es difícil para la visión tradicional
Las piezas metálicas en una línea de forja, estampado o mecanizado confunden a la visión tradicional en tres formas: las superficies son altamente reflectantes y los modelos de iluminación fallan, las formas varían ligeramente pieza a pieza más allá de tolerancias CAD, y los defectos tienen poco contraste contra el material base. Un sistema basado en reglas termina con demasiados falsos positivos (rechaza piezas buenas) o muy pocas capturas (deja pasar grietas reales). La IA maneja los tres problemas aprendiendo cómo se ve el material bajo iluminación real de producción.
Clases de defecto que captura la IA en metal
- Defectos de soldadura: porosidad, fisuras, salpicaduras, cordón faltante, penetración incompleta.
- Fallas superficiales: rayones, picaduras, oxidación, marcas de mecanizado, defectos de pintura.
- Desvíos dimensionales: features fuera de spec, deformación, features faltantes.
- Defectos de estampado y forja: punzonados incompletos, marcas de matriz, rebaba, punzones faltantes.
- Errores de código e identificación: códigos de estampado faltantes, números de pieza ilegibles, grado de material equivocado.
Estrategias de iluminación para superficies reflectantes
Lograr que la inspección con IA funcione en metal requiere diseño deliberado de iluminación. Las combinaciones que consistentemente funcionan en producción son:
- Iluminación de domo para acero inoxidable y cromo, produce iluminación difusa que suprime reflejos especulares.
- Iluminación polarizada para aluminio y superficies pintadas, elimina brillos de películas de aceite y recubrimientos.
- Luz estructurada para chequeos dimensionales 3D, proyecta patrones y mide distorsión para calcular geometría.
- Luz coaxial para inspección cenital de superficies mecanizadas planas.
- Imagen multiespectral para defectos visibles en alguna longitud de onda fuera del espectro visible.
Integración en líneas de forja y estampado
La inspección con IA se despliega aguas abajo de la prensa de forja o la celda de estampado. Las cámaras se montan sobre el transportador de salida o la estación de pick del robot, capturando cada pieza al salir. La detección ocurre en 50-200 ms por pieza, dentro del tiempo de ciclo típico de metalurgia. Cuando se detecta un defecto, el sistema señala al PLC para activar un brazo de rechazo o desviar la pieza a la rampa de retrabajo. La parte mecánica de la línea queda intacta.
Complementando rayos X y ultrasonido NDT
La inspección visual con IA no reemplaza al NDT destructivo o volumétrico, rayos X, ultrasonido, corrientes inducidas. Los complementa manejando la inspección de superficie y dimensional que esos métodos hacen lentamente. Enfoque combinado: visión IA para inspección 100% de superficie a velocidad de línea, rayos X por muestreo para defectos internos críticos, ultrasonido para piezas de alto valor críticas para seguridad. Muchas plantas reducen su tasa de muestreo de rayos X y ultrasonido un 30-50% una vez que la visión IA está en su lugar porque la baseline de superficie y dimensional queda bajo control continuo.
¿Inspección de piezas metálicas?
Soldaduras, superficie y dimensiones inspeccionadas en línea de forja, estampado o mecanizado. Sin reemplazar tus cámaras actuales.
Ver solución metalurgiaCapturar una grieta en una pieza metálica en línea es dos órdenes de magnitud más barato que capturarla después del ensamble, y cuatro órdenes de magnitud más barato que capturarla después de una falla en campo.
Entrenar modelos de IA sobre defectos en metal
Las clases de defecto en metal están bien definidas pero son visualmente sutiles, lo que hace que la calidad de los datos de entrenamiento sea el factor dominante en la performance del modelo. Un buen flujo:
- Recolectar 500-2000 imágenes muestra por clase de defecto en las primeras semanas de producción.
- QAs experimentados etiquetan cada imagen con tipo y severidad.
- Entrenar un modelo inicial y correrlo en modo sombra (decisiones logueadas, sin rechazo).
- Afinar el modelo basado en feedback del operario durante 2-3 semanas.
- Pasar a modo activo con rechazo automático una vez validada precisión de 98%+.
Precisión verificada en campo
Los sistemas de inspección con IA en producción para metalurgia logran consistentemente 98%+ de precisión y 99.5%+ de recall sobre clases de defecto validadas después de un entrenamiento apropiado. Clientes en forja de acero inoxidable, estampado automotor y mecanizado aeroespacial han validado estos números en auditorías mensuales contra muestras de referencia. La clave es la recalibración mensual, alimentar al modelo con nuevos ejemplos de línea mantiene la performance estable a medida que cambian las variantes de material.
Justificación financiera
Para una operación metalúrgica típica corriendo 2-4 líneas de producción, la inspección de metales con IA logra payback en 12-18 meses. Los ahorros dominantes vienen de: reducción de scrap (defectos capturados antes en la línea cuestan menos), eliminación de mano de obra de retrabajo, reducción de reclamos de cliente por piezas que antes pasaban el QA por muestreo, y menores costos de rayos X y ultrasonido por reducción de tasa de muestreo. Las plantas en industrias críticas para seguridad (automotor, aeroespacial) ven payback más rápido porque el costo de una sola falla en campo es lo suficientemente alto como para justificar el sistema solo por reducción de riesgo.
Preguntas frecuentes
Defectos de soldadura (porosidad, fisuras, salpicaduras, cordón faltante), fallas superficiales (rayones, picaduras, oxidación), desvíos dimensionales y códigos de estampado faltantes o incorrectos.
Seguí leyendo
Defectos de embalaje: ¿IA, visión clásica o muestreo manual?
Elegir el sistema correcto de detección de defectos para una línea de packaging es más complicado de lo que debería. Comparamos los 4 enfoques en producción hoy, inspección con IA, visión artificial tradicional, muestreo manual y rayos X, en costo, cobertura y ROI.
AOI con IA en SMT: 60% menos falsos positivos que el AOI clásico
El AOI tradicional se diseñó para una era más simple de manufactura de PCB. La inspección visual con IA rediseña el lazo de calidad SMT con decisiones sub-200 ms, 60% menos falsos positivos y modelos que se adaptan a cada placa nueva de la línea.
Defectos en tela: detección 10x más rápida que la inspección manual
La inspección manual de tela pierde hasta el 35% de los defectos y consume horas de operario por turno. La detección de defectos con IA captura cada falla en tiempo real, sobre cada metro de cada rollo. Esta guía explica cómo funciona, qué captura y cómo elegir un sistema.
DESPLEGÁ INSPECCIÓN DE METALES CON IA EN TU LÍNEA
Mirá cómo la visión IA maneja soldaduras, defectos superficiales y chequeos dimensionales en tus piezas específicas. Pedí una evaluación a medida.
PEDIR EVALUACIÓN